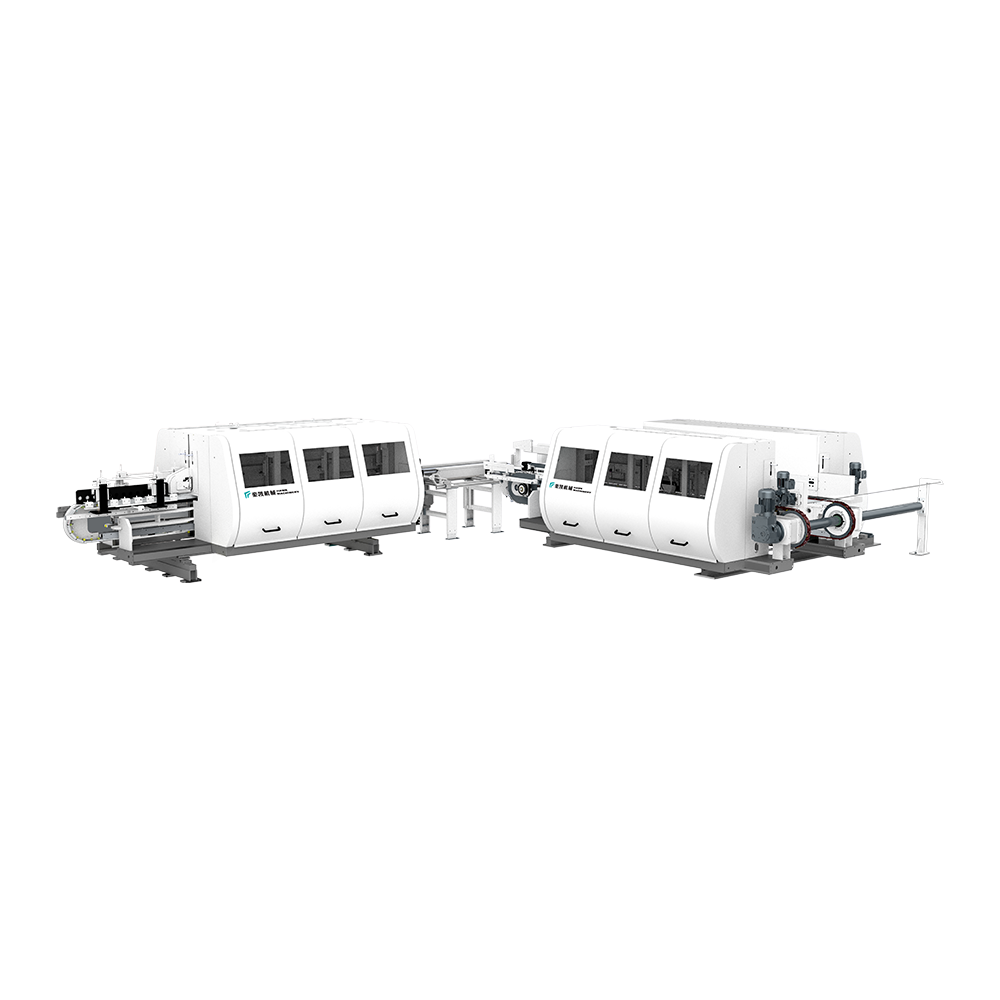
Gulvsporelinje (dobbel ende -tenoner)
Produktet kan spille gulvet vertikalt og horisontalt. Maskinserien dekker beh...
Se detaljerPå et gulvanlegg som kjører 500 paneler per skift, er forskjellen mellom en enkeltbladsag og en trebladssag ikke bare kuttehastighet. Det er antall ganger en operatør må berøre et panel. A 3 rifle sagmaskin tar ett 1220 mm brett, fører det gjennom tre parallelle sagblad, og returnerer tre lister som er klare for neste maskineringstrinn. Dette gjør det til det mest praktiske utgangspunktet for produsenter som trenger konsistent ripbredde uten å betale hele prisen for et multi-rip-system med høy ytelse.
Nøkkelen er balanse. Et tre-blads oppsett gir deg stripefleksibiliteten som en to-blads maskin ikke kan, samtidig som du unngår kraftbehovet og avstandskompleksiteten som følger med fem eller flere blader. Hvis panelbredden varierer fra dag til dag, er en 3-rivsag vanligvis konfigurasjonen som holder både byttetid og bladkostnad under kontroll.
En 3-rivsag er en multi-ripsag med tre blader fordelt for å matche den ferdige stripebredden. Bladene sitter på en felles spindel, og avstandsstykker i laminert stål eller legering setter gapet mellom dem. Når brettet er matet gjennom, trimmer de ytre bladene kantene og senterbladet kutter den midterste stripen. I en enkelt pasning får du tre striper i stedet for én. De ytre kantbeslagene faller bort, og de tre strimlene beveger seg frem til sporet eller skrålinjen.
Denne utformingen er viktig for gulvanlegg fordi nedstrømsmaskiner forventer en stram breddetoleranse. Hvis riflesagen skjærer en stripe som er 3 mm for bred, må den dobbelte tenoneren fjerne mer materiale, noe som øker verktøyslitasjen og øker risikoen for utflis på laminat og SPC. En 3-rivsag med nøyaktige avstandskrager og en stiv spindel reduserer risikoen.
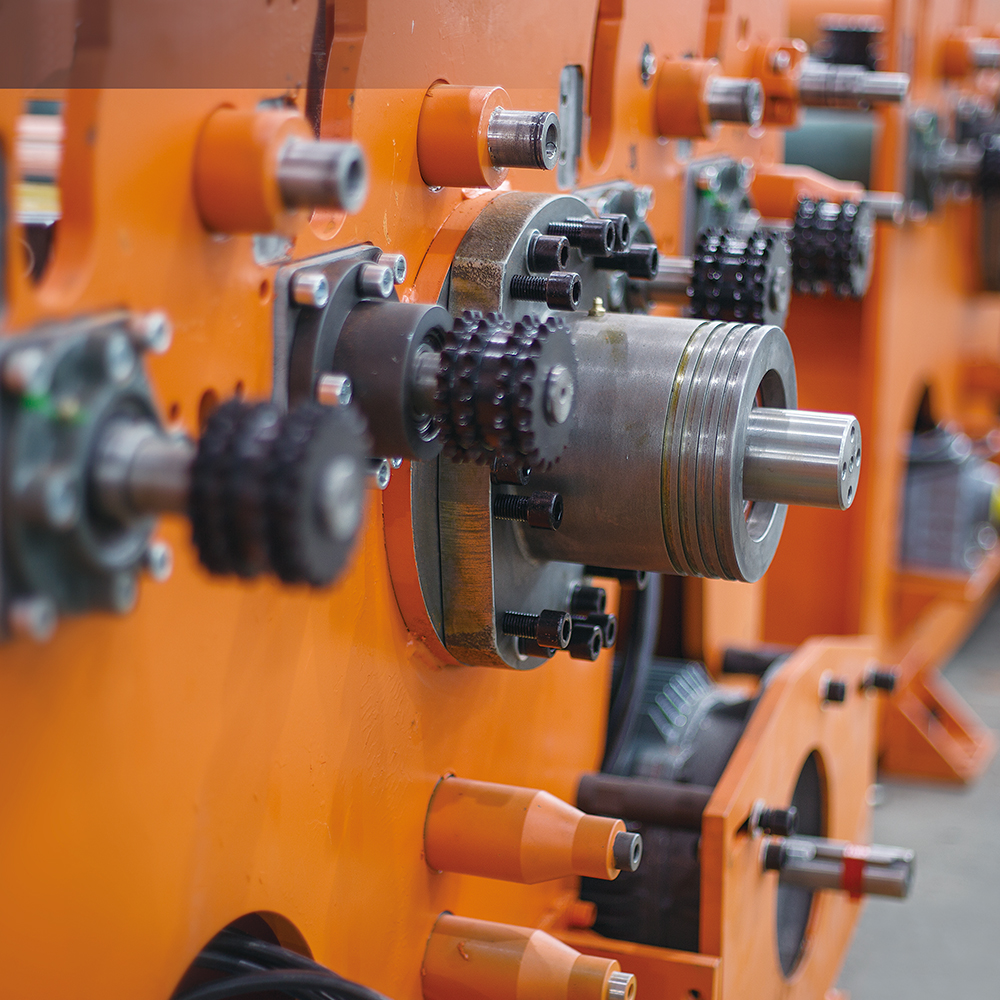 Rippesag med flere blader for gulv og veggpaneler Denne riflesagen håndterer SPC, WPC, laminat og andre plater med en matehastighet på opptil 32 m/min og en 1300 mm arbeidsbredde, ved hjelp av øvre og nedre rulledrev for å opprettholde overflateintegritet og presis breddetoleranse. Se produkt →
Maskinens kjernekomponenter er en matetransportør eller rullebord, et trykkrullesystem og et saghus med justerbar spindel. Materiale beveger seg inn i saghuset under kontrollert trykk, passerer gjennom de tre bladene og går ut på utmatingsbordet. Noen maskiner bruker en topprulledrift, som trekker brettet gjennom og holder det flatt; andre bruker en bunnfôrkjede. For gulvmaterialer som SPC og WPC foretrekkes ofte en rulledrift med gummi- eller uretanruller fordi den beskytter overflaten mot merker samtidig som den beholder grepet.
I en typisk produksjonsflyt kommer 3-rivsagen før den doble endestenoneren, deretter skrå- og V-spormalingsstasjonene. For anlegg som kjører både laminat og SPC, blir muligheten til å bytte bladavstandsstykker raskt like viktig som sagkraft. En godt designet 3-rivsag lar deg gå fra en 80 mm stripe til en 100 mm stripe på minutter, ikke timer.
For å gjøre avgjørelsen enklere, sammenligne en 3-rivsagmaskin med enkelt- og flerbladskonfigurasjoner ved å bruke typiske produksjonsmål. Tallene under antar 12 mm tykke gulvplater og en matehastighet på 8 m/min.
| Konfigurasjon | Strips per pass | Typisk breddetoleranse | Best passform |
|---|---|---|---|
| Enkeltbladsag | 1 | ±1,5 mm | Lavvolumsarbeid, brede striper |
| 3 riflesag | 3 | ±0,4 mm | Mellomvolum gulv, fleksible bredder |
| 5-blads riftsag | 5 | ±0,4 mm | Høyvolumsløp med fast bredde |
Disse toleransene er ikke garantier; de er avhengige av knivskarphet, spindelavløp og matingsenhet. Men prinsippet er konsekvent: en maskin med færre blader er lettere å justere og mindre sannsynlighet for å lide av termiske ekspansjonsforskjeller over stabelen.
Tre faktorer dominerer kvaliteten på den revne kanten: nøyaktigheten til bladavstandskragene, utløpet av spindelen og trykkprofilen til matevalsene. Hvis noen av disse er av, vil strimlene ikke være konsistente, og nedstrøms sporlinje vil produsere feilaktige not- og fjærskjøter.
Avstandskrager slipes til nøyaktige bredder. Selv en 0,05 mm forskjell mellom krager kan skape en synlig breddeforskjell mellom strimler. For gulv, hvor spilleautomaten er avhengig av en fast materialbredde, blir denne forskjellen fort en avvisning eller en feiljustert fuge.
Spindelen må spinne uten målbar slingring. Når utløpet overstiger sagbladets sideklaring, blir kuttet fillete, og flis vises på den laminerte overflaten. Regelmessige utløpskontroller ved hjelp av en skiveindikator bør være en del av vedlikeholdsplanen din.
For lite trykk lar brettet bøye seg; for mye trykk kan markere en myk SPC- eller WPC-overflate. Målet er et konsistent grep som holder brettet rett i forhold til bladene. For tykt flerlags tre kan du trenge mer trykk enn for en tynn PVC-plate. Derfor er en 3-rivsag med justerbart rulletrykk tryggere for et anlegg som kjører blandede materialer.
Skjæreparametrene dine bør tilpasses materialet du behandler oftest. SPC og WPC er tette og slitende, noe som betyr blader med flere tenner og lavere matehastighet. Laminatplater er mindre slitende, men har en hard melaminoverflate som kan flise. Flerlags tre krever skarpe, aggressive blader og tilstrekkelig støvavsug.
Når du spesifiserer en 3-rivsag, spør leverandøren om maksimal skjæredybde, minimum stripebredde og om maskinen kan håndtere forskjellige bladdiametre. For et gulvanlegg som behandler 12 mm SPC og 15 mm flerlags tre på forskjellige dager, trenger du en sag som kan ta et 300 mm blad på ett skift og et 320 mm blad på det neste uten store mekaniske endringer.
Daglig vedlikehold på en 3-rivsag tar ca. 15 minutter. Du bør rengjøre matevalsene, sjekke bladavstandskragene for oppsamlet støv, og kontrollere at den delte sagen eller hurtigspindelen er sikker. Ukentlig, inspiser sagbladene for tannskader og skift ut ethvert blad som har mistet mer enn 10 % av sin opprinnelige diameter på grunn av sliping. Mål spindelavløpet månedlig og kontroller innrettingen av utmatingsbordet.
Når bladkantene er sløve, vil sagen begynne å produsere bredere kutt og mer overflateavrivning. Hvis du ser brennmerker på kuttkanten, er matehastigheten for lav eller bladet er utilstrekkelig skarpt. Hvis du ser flisdannelse i bunnen av kuttet, kan bladets utgangsside være feiljustert. Dette er tegn på at 3-rivsagen trenger oppmerksomhet før den skaper et fullstendig skifte av avviste deler.
For en dypere titt på forbedringer av skjærenøyaktighet, les hvordan forbedre skjærenøyaktigheten på en 3-rift sag .
Til syvende og sist er en 3-rivsagmaskin et bevisst valg for produsenter av gulv- og veggpaneler som trenger repeterbar stripebredde uten kompleksiteten til en fembladsenhet. Det gir deg tre strimler per pass, et håndterbart bladantall og nok fleksibilitet til å flytte mellom vanlige materialbredder. Par den med en disiplinert vedlikeholdsrutine, og den vil holde nedstrøms sporings-, skrå- og malingslinjer i gang etter planen.
Produktet kan spille gulvet vertikalt og horisontalt. Maskinserien dekker beh...
Se detaljer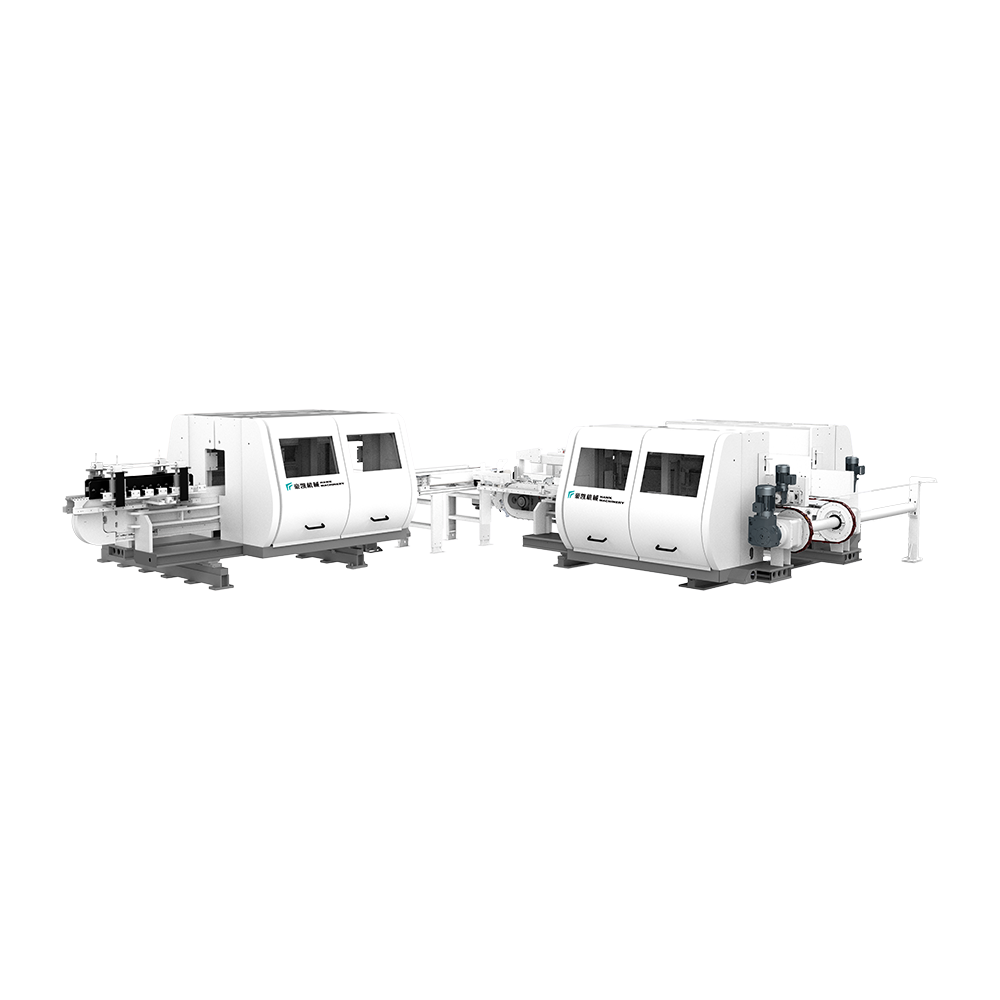
Dette utstyret er egnet for trimming og avkall på LVT -gulv. Utstyrt med opp-...
Se detaljer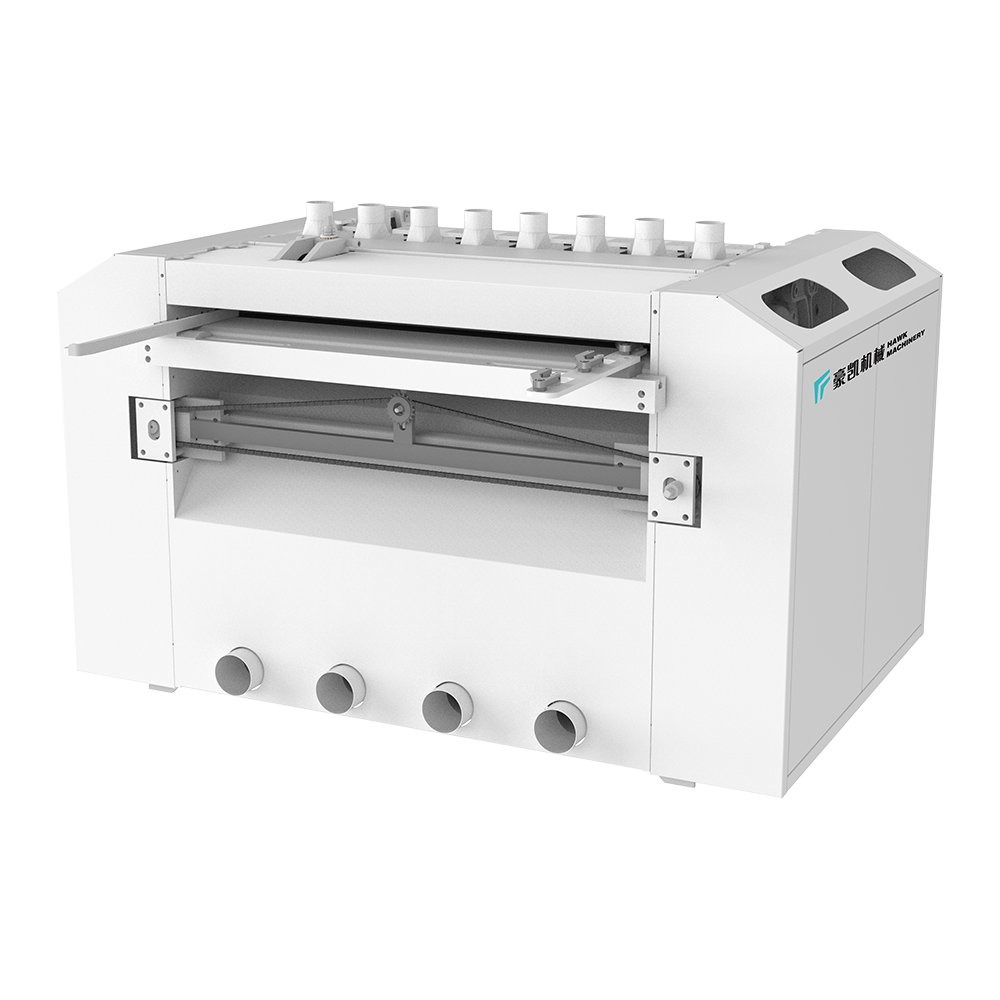
Ulike overføringssagingsmetoder er egnet for forskjellige styringsbehandlings...
Se detaljer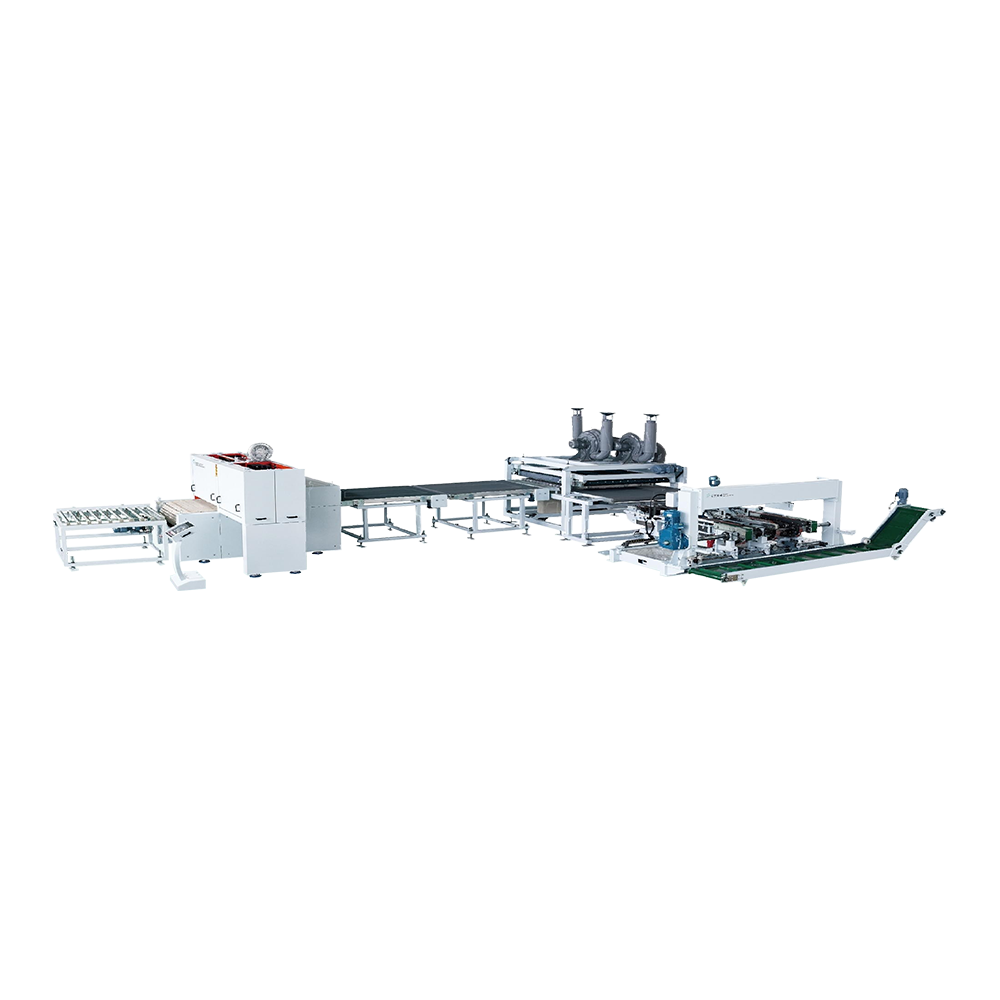
Fôrhastigheten til dette utstyret kan nå 40 meter per minutt, hele rammen, sa...
Se detaljer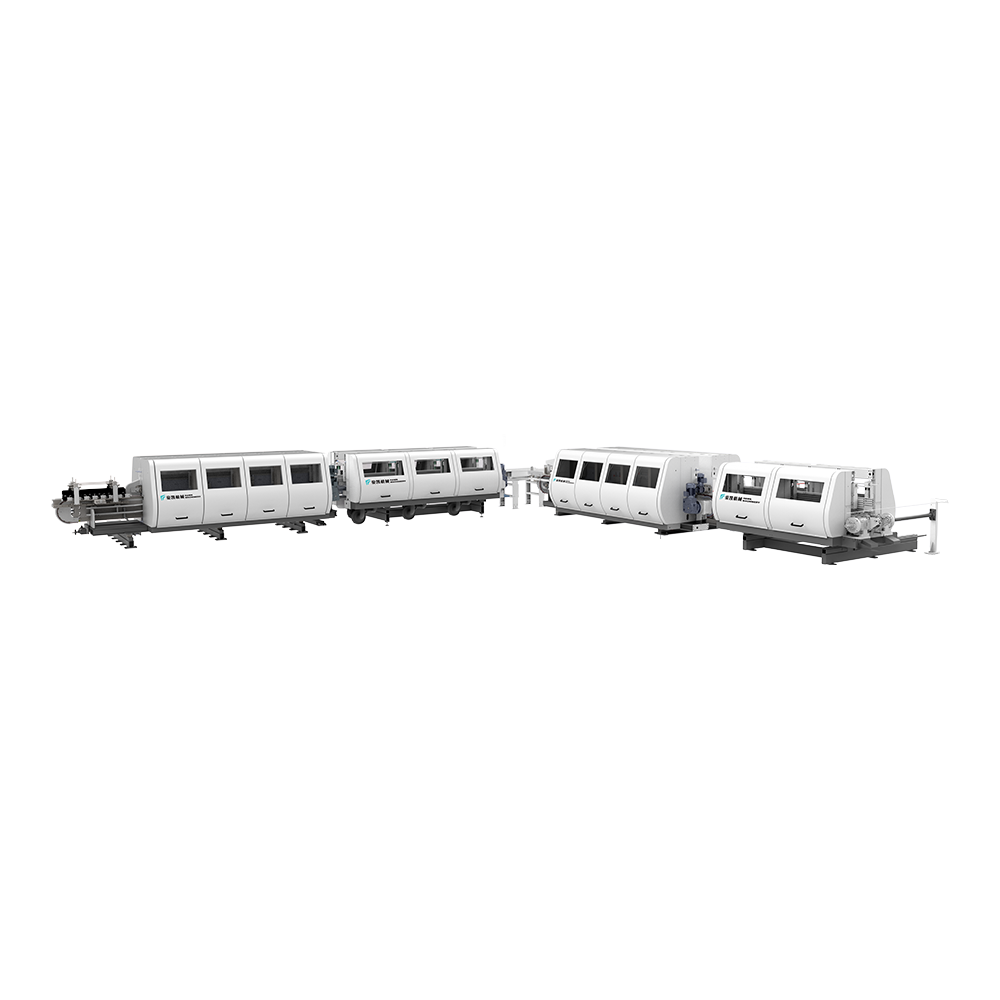
Passer for kantbelegg av laminert, PVC og WPC. Å bruke vannbasert maling er m...
Se detaljer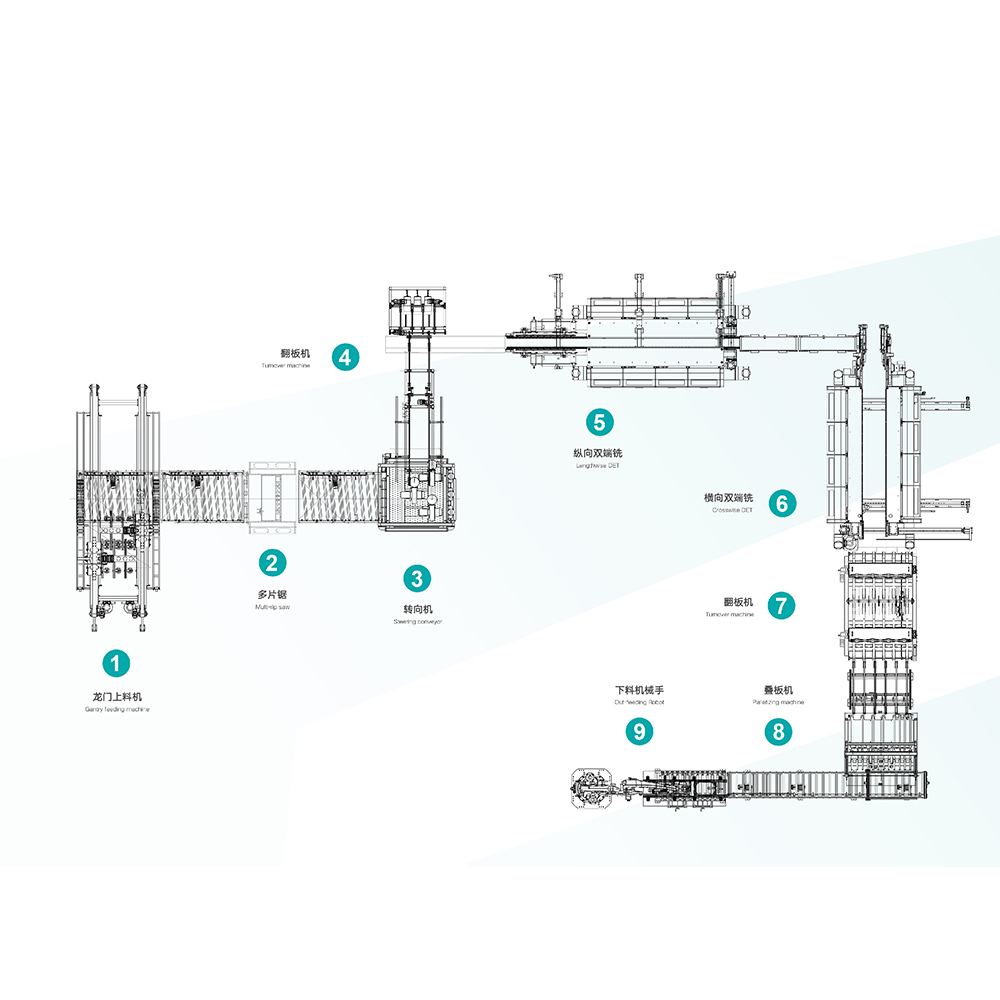
Hawk Machinery Automatisk fôring, skjære- og slottelinje, egnet for SPC, WPC ...
Se detaljer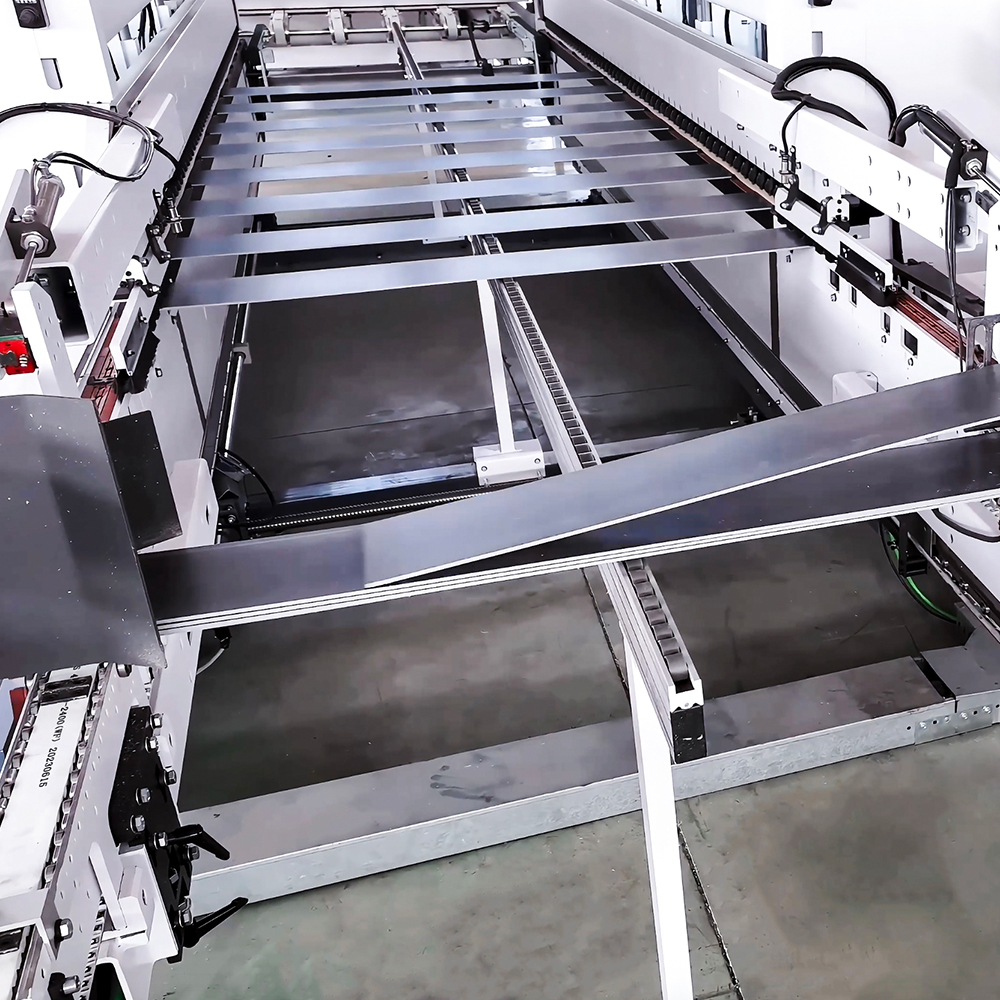
Integrert intelligent utstyr integrerer industrielt intelligent Internet of G...
Se detaljer
Kontaktinformasjon.
Boyi Development Area, Changzhou City, Jiangsu -provinsen, P. R. Kina
+86-0519-83319988
Ikke nøl med å kontakte når du trenger oss!
 Tilpassede produsenter av gulv ekstruderingsmaskin