

Gulvsporelinje (dobbel ende -tenoner)
Produktet kan spille gulvet vertikalt og horisontalt. Maskinserien dekker beh...
Se detaljerHvis du produserer gulv, er forskjellen mellom en kunde som bestiller på nytt og en som sender krav ofte sluttprofilen på en planke. Løse klikk-lås-skjøter, gapende ender og profiler som endres halvveis gjennom et skift, går tilbake til endebearbeidingsstasjonen. Det er grunnen til at de fleste seriøse gulvprodusenter setter en tenonmaskin med dobbel ende i midten av gulvet — og hvorfor utvalget fortjener mer oppmerksomhet enn en rask prissammenligning. En tenner med dobbel ende maskinerer begge ender av hver planke i en enkelt omgang, med begge sider synkronisert mot samme referanse. Når du forstår hvilke spesifikasjoner som påvirker reell produksjon, og hvordan maskinen passer inn i en komplett gulvlinje, kan du vurdere leverandørene på kriteriene som faktisk betyr noe.
A dobbel ende tenoner maskin er et tosidig dimensjonerings- og profileringssystem. Et rektangulært panel går gjennom maskinen på et kontinuerlig matespor, mens to motstående maskineringssøyler arbeider samtidig på forkant og bakkant. Hver søyle stabler flere verktøystasjoner: en skjæresag for en ren trim, en hoveddimensjoneringssag som bestemmer den endelige lengden, og horisontale eller vertikale spindler som bærer kutterhoder for fjær, spor, avfasing og andre profiler.
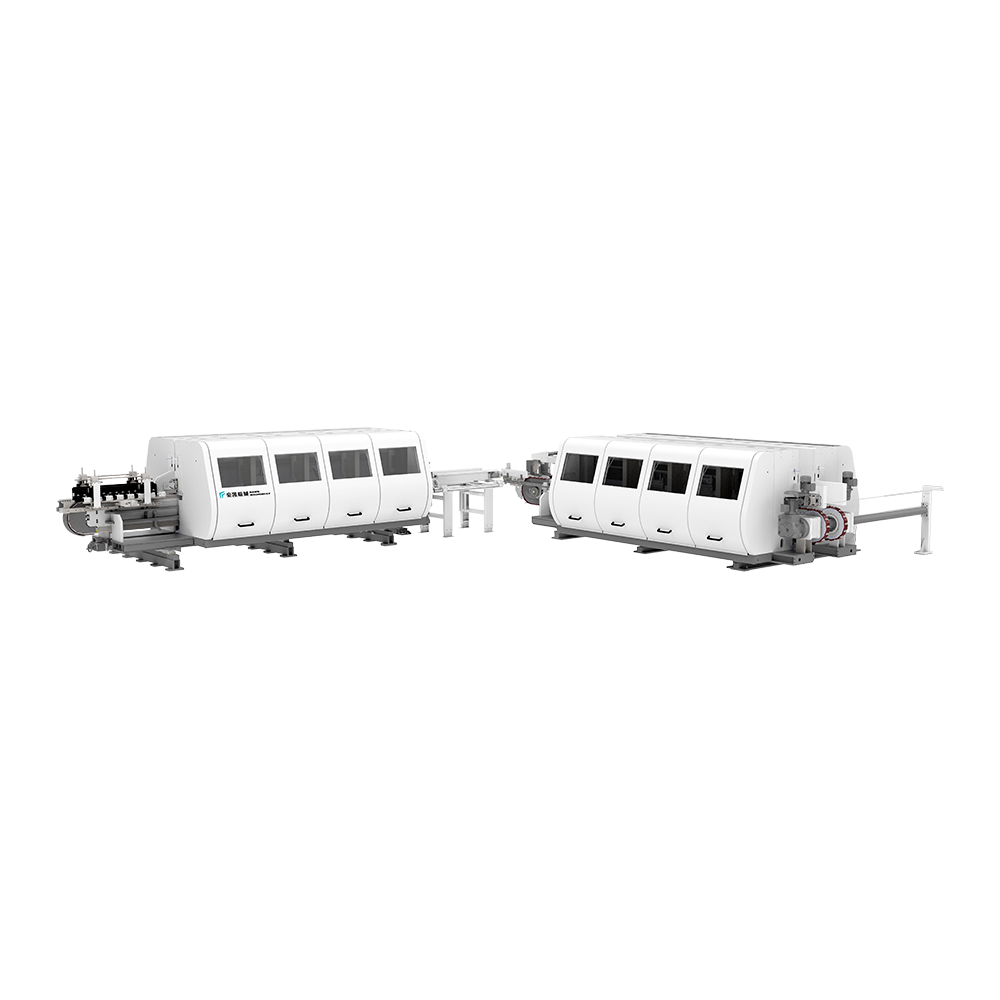 Gulvspaltelinje med dobbel-ende tenoner Denne maskinen maskinerer begge plankeendene samtidig mot en felles referanse, og sikrer jevn lengde, firkantethet og låsegeometri for forutsigbar klikk-låsmontering. Se produkt →
På en gulvlinje produserer disse spindlene endeprofilene som lar plankene låse sammen. Fordi begge søylene kuttes fra samme mekaniske datum, forblir de to endeprofilene i et fast forhold til hverandre. Det geometriske forholdet - venstre ende til høyre ende på samme planke - er det som gjør klikklåsinstallasjonen forutsigbar. Maskinen kutter ikke bare en profil. Den definerer plankens lengde, dens firkantethet og dens låsegeometri i én synkronisert operasjon. Du kan lese mer om hvordan prosessen fungerer i vår dobbel ende tenoner maskin guide , men det grunnleggende prinsippet er enkelt: begge ender maskineres samtidig, mot samme referanse, med samme matehastighet.
En en-ende-tenoner behandler den ene enden om gangen, så snur operatøren eller en overføringsenhet panelet og behandler den andre enden. Det betyr to posisjoneringssykluser, to referanser og dobbelt sjanse for feil. Den doble tenoneren eliminerer dette ved å holde panelet én gang og bearbeide begge kantene i samme syklus.
For gulvprodukter med not-og-fjær- eller klikklås-systemer, er endeprofiltoleransene vanligvis innenfor ±0,10 mm. Når arbeidsbredden, matehastigheten og verktøyets tilstand er innstilt, holder en riktig konfigurert dobbel endespenner toleransen planke etter planke. Den repeterbarheten er ikke en bekvemmelighet. Det er forutsetningen for lave skrotrater.
Hver leverandør presenterer en spesifikasjonstabell, men tallene hjelper bare hvis du leser dem opp mot din egen produksjonsmiks – plankeformater, materialer, verktøystrategi og fremtidig linjekapasitet. Tabellen nedenfor oppsummerer spesifikasjonene som har størst effekt på en gulvapplikasjon.
| Spesifikasjon | Hva den kontrollerer | Hva du skal se etter |
|---|---|---|
| Arbeidsbreddeområde | Korteste og lengste plankelengde du kan løpe | Match gjeldende produktutvalg med margin for fremtidige formater |
| Matehastighet | Planker i timen | 20–80 m/min er vanlig; verifiser på ønsket skjæredybde |
| Antall spindelstasjoner | Hvor mange operasjoner skjer i ett pass | Flere stasjoner tillater kombinert dimensjonering, profilering og avfasing |
| Kutterhodediameter og turtall | Overflatefinish og profilkvalitet | Større diametre reduserer overflatebølger på PVC- og WPC-kjerner |
| Repeterbarhet for posisjonering | Toleranse fra planke til planke | Se etter CNC-innstilling eller presisjonsskalaer innenfor 0,1 mm |
| Hold-down system | Stabilitet ved høye matehastigheter | Kjede-og-vakuum-hold-down hindrer skifting på stive kjerneplater |
Tabellen i denne artikkelen er kun en introduksjon. Hvis du sammenligner konkrete modeller, bygg ditt eget sammenligningsark fra det publiserte dobbel ende tenoner spesifikasjoner som passer til produktdimensjonene dine – og be leverandøren om å demonstrere hvert tall under belastning, ikke bare som en statisk databladverdi.
En tenoner med dobbel ende som kjører SPC godt kan slite med flerlags massivtre med mindre verktøyet og matesystemet er tilpasset materialet. Gulvprodusenter jobber på tvers av SPC, WPC, LVT, laminat, kalsium-silikatplater og konstruert tre – hver med sin egen maskineringsadferd.
SPC- og WPC-planker inneholder høyt fyllstoffinnhold og PVC. Støvet er fint, slitende og utsatt for belastning av klippehoder. Verktøy med skarpe hardmetall- eller diamantskjær, kombinert med høyeffektiv støvavsug, betyr like mye som maskinens rammestivhet.
Laminat- og HDF-plater bærer et papirbasert slitelag som gjør vanlig stålverktøy raskt stump. Doble endespennere i laminatlinjer er vanligvis utstyrt med diamanttuppet verktøy og kjører med høyere skjærehastigheter for å holde en ren kant. Matehastigheten må være stabil fordi den harde overflaten ikke etterlater noen margin for vibrasjonsmerker.
Flerlags massivtre og kalsium-silikatplater skaper høyere intermitterende skjærekrefter. På disse materialene er maskinens masse og dempende oppførsel avgjørende. En lettere ramme kan skravle når kutteren går inn i en knute eller en tetthetsvariasjon i brettet. Ikke alle doble endespenner er designet for den belastningsprofilen, og det er derfor du bør teste maskinen på det nøyaktige materialet du produserer.
En dobbel endespenner gir maksimal verdi når den planlegges som en del av en prosesssekvens, ikke som en isolert maskin. I en typisk gulvlinje går sekvensen fra ripping og dimensjonering til fasing, endespenning, maling av V-spor og sluttinspeksjon. Sluttbearbeidingstrinnet avgjør om alle nedstrømsoperasjoner starter med en dimensjonsmessig korrekt planke.
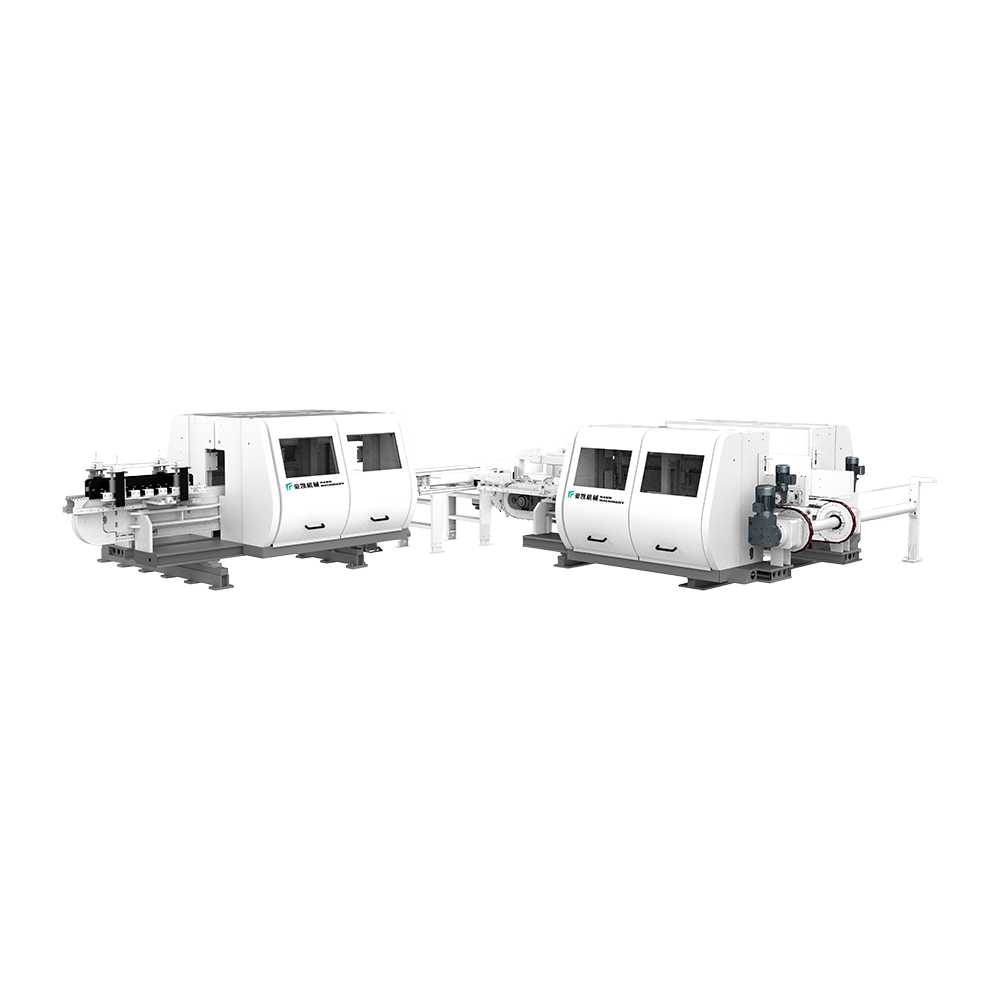 Høyhastighets gulvfaslinje for LVT Designet for trimming og fasing av LVT-gulv, opererer denne linjen opptil 100 m/min med øvre og nedre plater for rask justering og presis kantbehandling. Se produkt →
For anlegg som produserer V-rillegulv med fasede kanter, må endestenonen jobbe i rytme med avfaset scene. Noen produsenter integrerer begge funksjonene i én linje for å redusere materialhåndtering og holde plankens orientering konsistent. For eksempel, parrer HAWK Machinerys to-ende tenoner-baserte gulvsporlinje sluttbearbeidingsstasjonen med overførings- og posisjoneringssystemer som justerer hver planke før den går inn i kutterområdet.
I fabrikkskala tar en automatisk gulvproduksjonslinje denne integrasjonen videre. Tenoneren blir én stasjon i et synkronisert system med saging, sporing, fasing, maling og stabling. Når du legger til et produksjonsstyringssystem, kan linjen spore hver planke, registrere årsaker til avvisning og gi veiledere live data om utbytte for skift. Det er i denne sammenhengen valget av en tenonerprodusent betyr mest: du kjøper ikke bare én maskin, men en partner som forstår hele sekvensen.
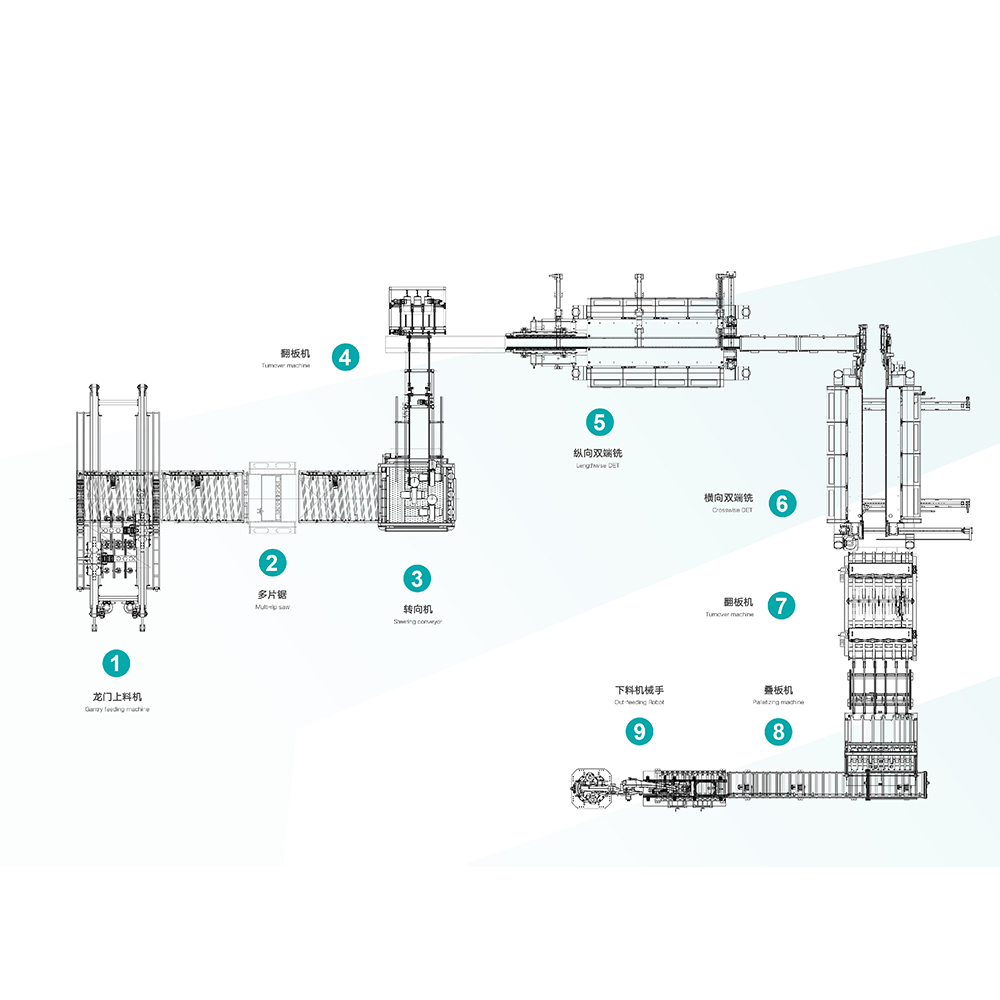 Automatisk gulvproduksjonslinje med integrert spor Denne linjen kombinerer automatisk fôring, multi-rip-saging, styring, vending og spalting på tvers, noe som reduserer manuell involvering med 5-10 arbeidere samtidig som ytelsen økes. Se produkt →
Utover spesifikasjonsarket, kommer evalueringen ned til driftsspørsmål som bestemmer totalkostnaden din over maskinens levetid.
Be hver leverandør kjøre dine egne paneler gjennom maskinen og måle den resulterende profilen under de foreslåtte skjæreparametrene. Maskinen som produserer en ren, formstabil profil på materialet ditt, med din forventede matehastighet, er den som hører hjemme på din fabrikk.
Den doble tenonermaskinen er en langsiktig ressurs i bokstavelig forstand. Den holder toleransene som avgjør om gulvet ditt låses rent, installeres raskt og tåler mange års bruk. En veltilpasset maskin betaler seg selv gjennom lavere skrot, raskere omstillinger og repeterbar profilkvalitet; en dårlig valgt skaper et toleranseproblem som ingen nedstrømsjustering kan kurere. Vurder maskinen i sammenheng med en komplett gulvlinje – fra riping til V-spormaling og produksjonsdata – og velg en leverandør som kan vise deg hvordan hvert trinn passer sammen.
Produktet kan spille gulvet vertikalt og horisontalt. Maskinserien dekker beh...
Se detaljer
Dette utstyret er egnet for trimming og avkall på LVT -gulv. Utstyrt med opp-...
Se detaljer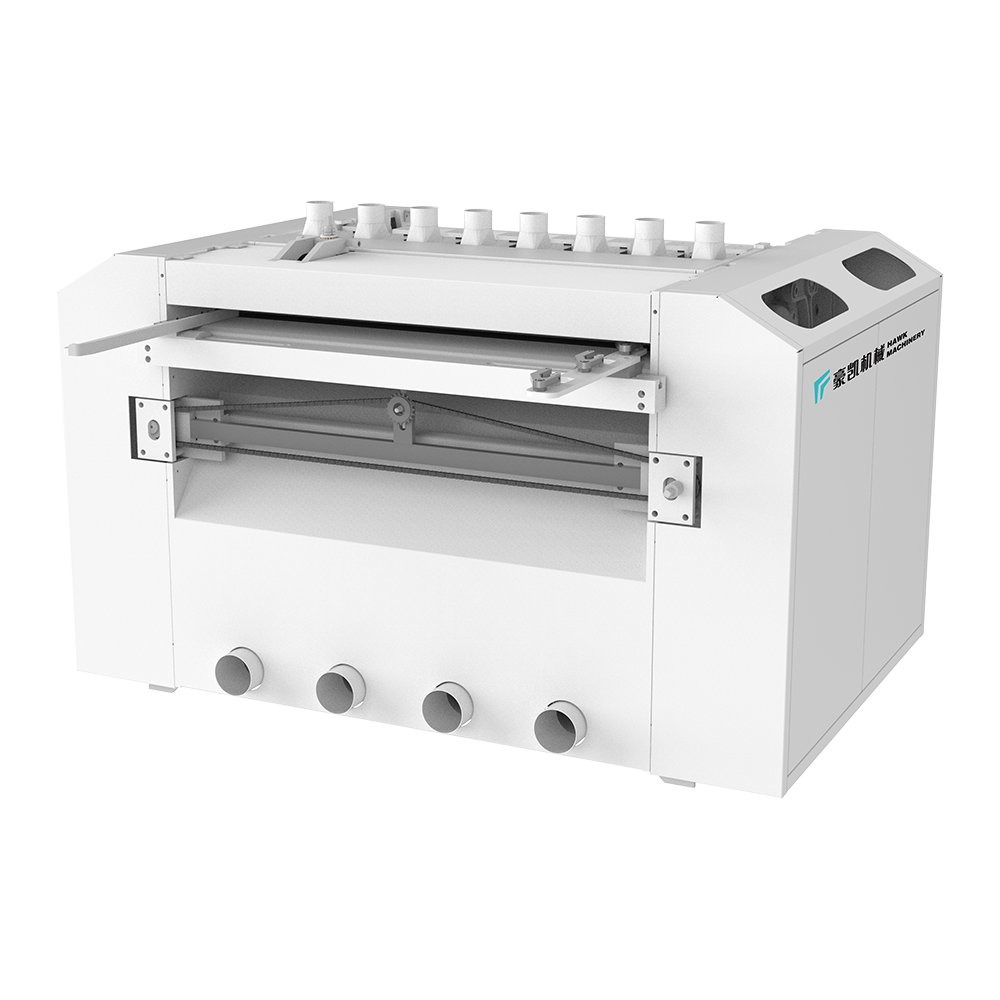
Ulike overføringssagingsmetoder er egnet for forskjellige styringsbehandlings...
Se detaljer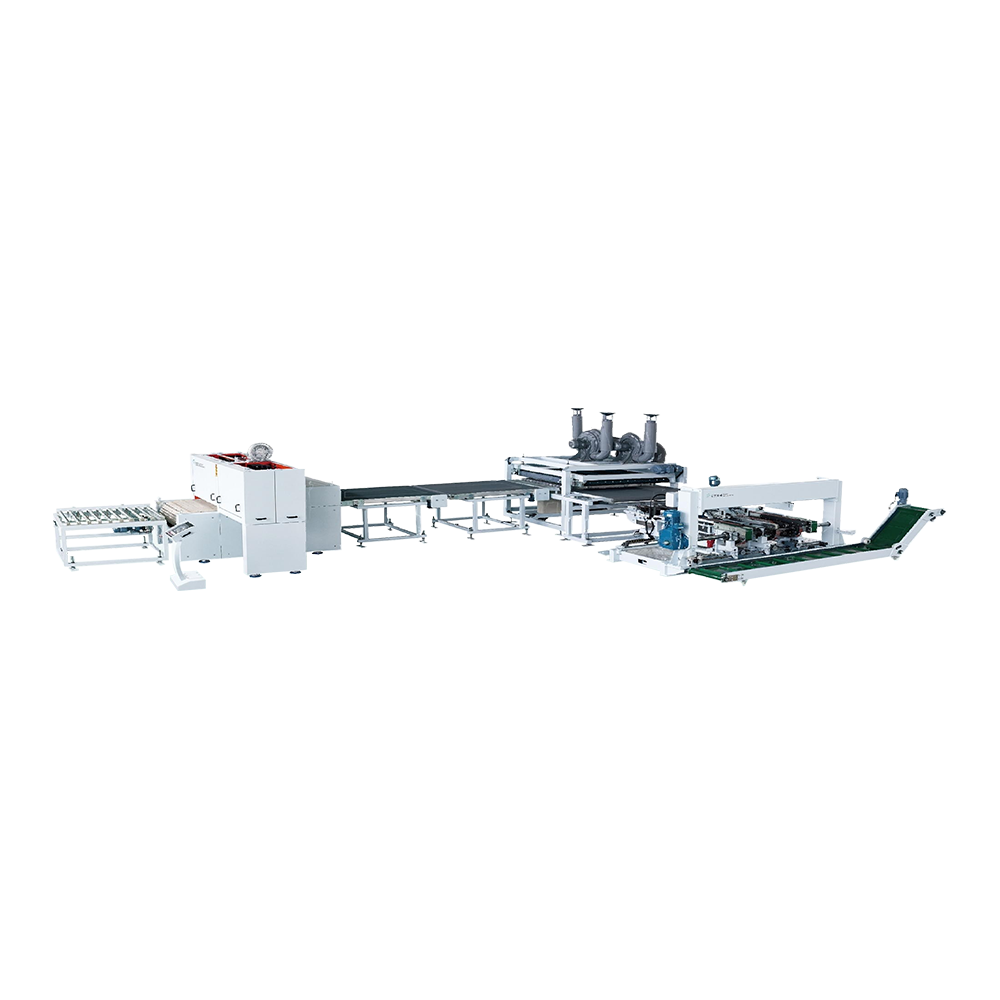
Fôrhastigheten til dette utstyret kan nå 40 meter per minutt, hele rammen, sa...
Se detaljer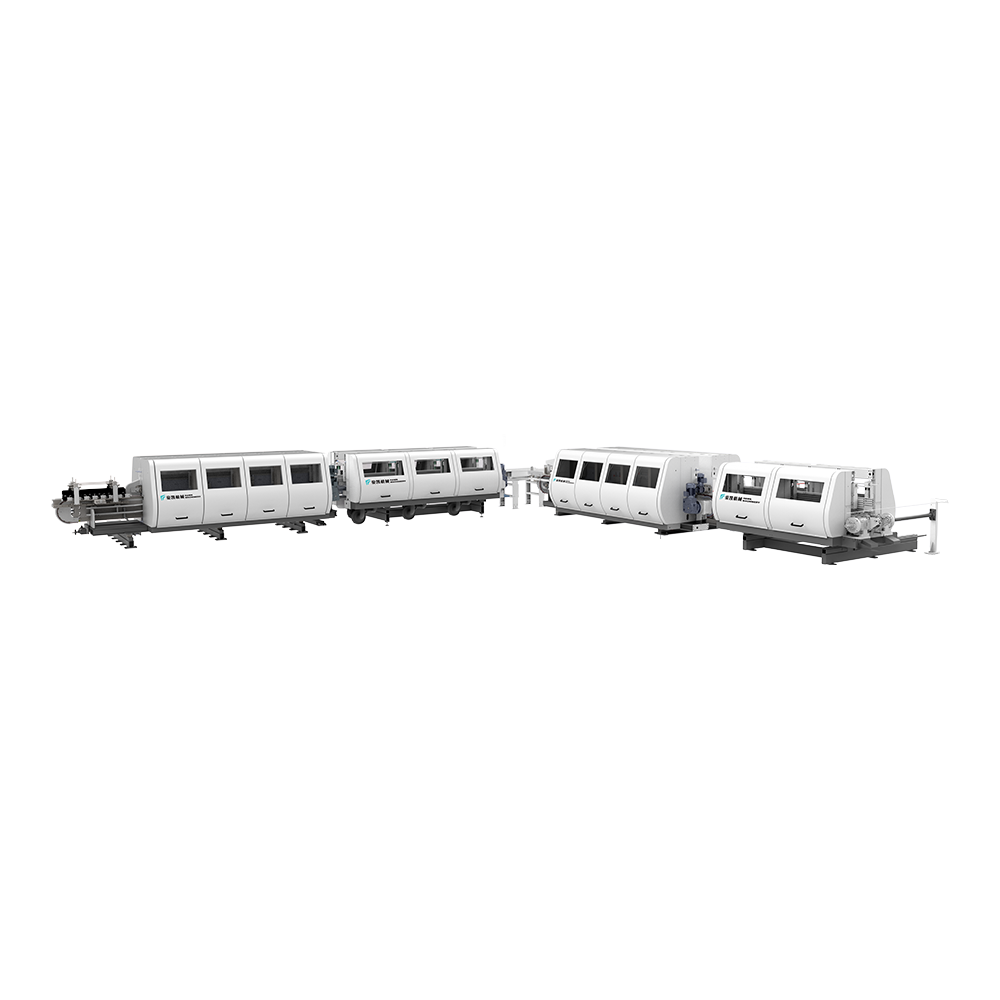
Passer for kantbelegg av laminert, PVC og WPC. Å bruke vannbasert maling er m...
Se detaljer
Hawk Machinery Automatisk fôring, skjære- og slottelinje, egnet for SPC, WPC ...
Se detaljer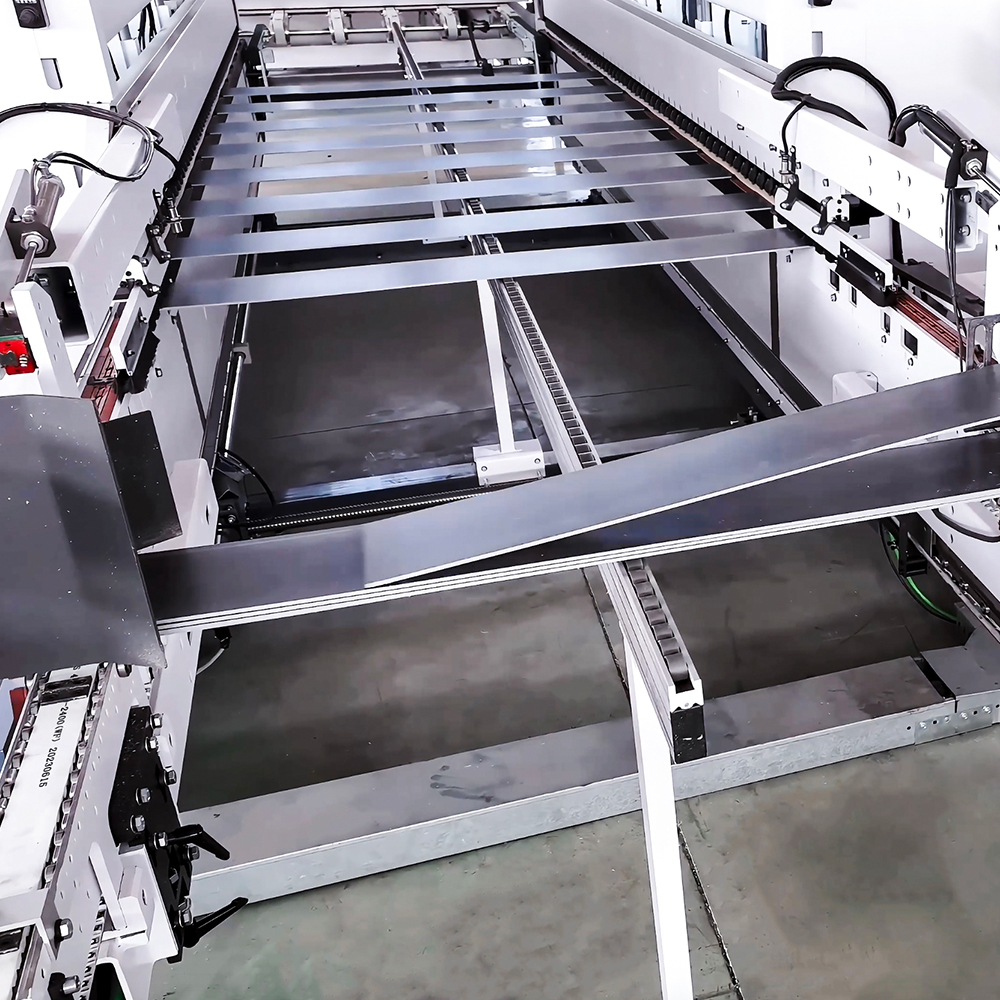
Integrert intelligent utstyr integrerer industrielt intelligent Internet of G...
Se detaljer
Kontaktinformasjon.
Boyi Development Area, Changzhou City, Jiangsu -provinsen, P. R. Kina
+86-0519-83319988
Ikke nøl med å kontakte når du trenger oss!
 Tilpassede produsenter av gulv ekstruderingsmaskin