Gulvsporelinje (dobbel ende -tenoner)
Produktet kan spille gulvet vertikalt og horisontalt. Maskinserien dekker beh...
Se detaljerGå inn på nesten hvilken som helst SPC-, WPC-, LVT- eller laminatgulvlinje, og du vil høre den samme rytmen: paneler som beveger seg gjennom en rekke stasjoner, og hver av dem tar brettet litt nærmere en ferdig planke. Et sted i den sekvensen er en DET-maskin på langs. Navnet høres teknisk ut, men jobben er grei. En dobbel-ende tenoner satt opp for langsgående matemaskiner både langkanter av et panel i en enkelt omgang, og danner profilen som bestemmer hvordan gulvet ser ut, passer og yter.
For produksjonsteam er den langsgående DET sjelden bare en sag. Det er en presisjonsprofileringsstasjon. Bredde, kantretthet, not-og-fjær-geometri, faskvalitet og overflatefinish begynner her. Når stasjonen er satt opp godt, har resten av linjen en stabil referanse å jobbe ut fra. Når det ikke er det, arver alle nedstrømsoperasjoner problemet.
I en langsgående konfigurasjon beveger planken seg langs sin lengde mellom to verktøyhoder. Hodene jobber på venstre og høyre langkant samtidig. Avhengig av verktøypakken kan maskinen dimensjonere panelbredden, skjære en fjær på den ene kanten og et spor på den andre, påføre en skråkant eller avfasing, skjære avlastningsspor eller forberede kanten for et senere belegningstrinn. I gulvproduksjon er dette ofte stasjonen som gir en planke sin langkantprofil før endematching tar over.
Den "dobbelte" delen av navnet refererer til samtidig maskinering i begge ender av arbeidssyklusen, ikke til to separate maskiner boltet sammen. Denne forskjellen er viktig fordi en DET i lengderetningen er avhengig av en felles transportreferanse, en stabil kjede eller rulleseng og to hoder som holder seg på linje med hverandre. Hvis ett hode driver, endres profilen på den siden, og fjær-og-not-passformen vil vise det. For et bredere blikk på hvordan disse maskinene er bygget og brukt, kan denne veiledningen til industriell dobbel ende-tenoner-teknologi er et nyttig utgangspunkt.
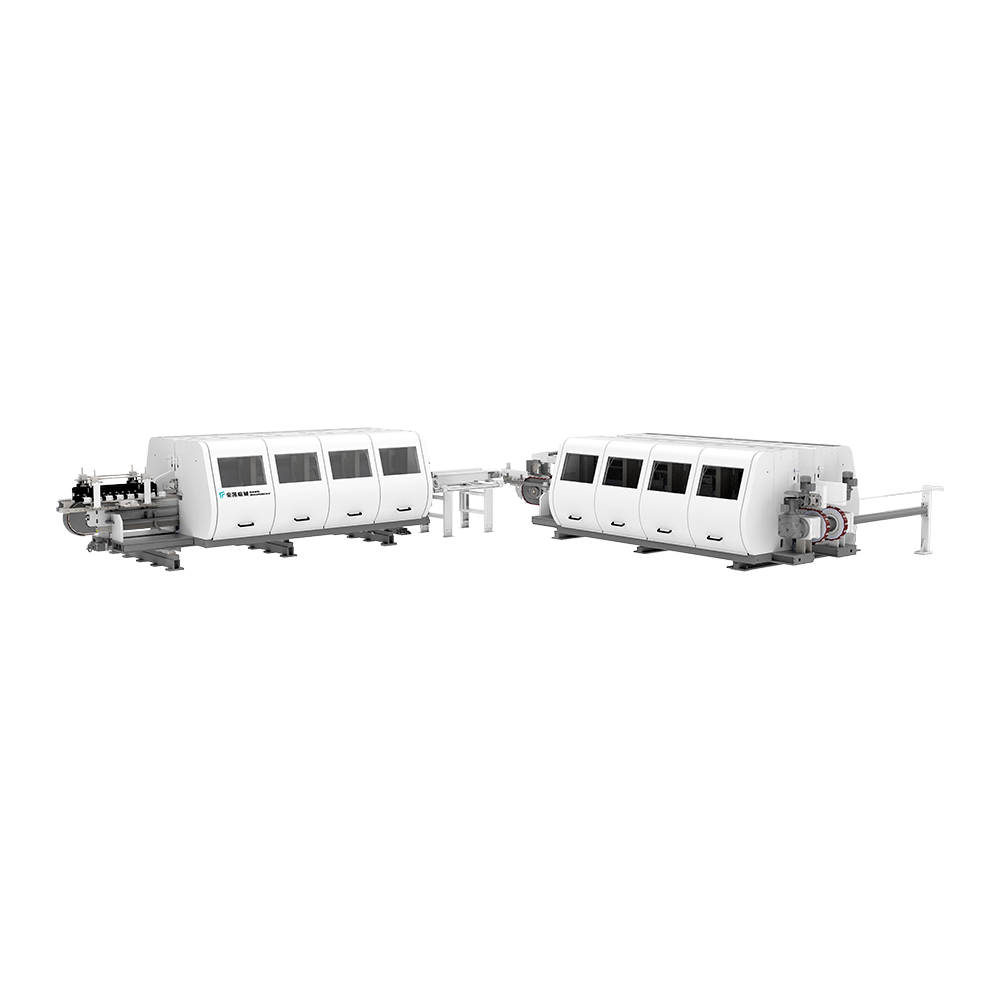 Gulvsporlinje med dobbel ende tenoner-serien En DET-serie med seks modeller på langs og på tvers for gulvpaneler, nyttig når man skal evaluere hele kantprosessen i stedet for spindelkraft alene. Se produkt →
I mange gulvanlegg er den langsgående DET en del av en sporseksjon i stedet for et frittstående kjøp. Den kan pares med en tverrgående stasjon, fôringssystemer, støvoppsamlings- og kantbeleggutstyr. Derfor bør kjøpsbeslutningen være basert på hele kantprosessen, ikke bare på spindelkraft eller maksimal matehastighet.
Forskjellen mellom en langsgående og en tverrgående DET er ikke bare hvordan maskinen dreies. Det endrer hvilke kanter som maskineres, hvordan panelet støttes, og hva operatøren må kontrollere. En langsgående stasjon håndterer de lange kantene når brettet beveger seg på langs. En tverrgående stasjon håndterer kortendene etter at langkantprofilen er etablert. De to jobber som partnere, og den første stasjonen setter vanligvis referansen for den andre.
| Produksjonsspørsmål | DET i lengderetningen | På tvers av DET |
|---|---|---|
| Hvilke kanter er bearbeidet? | Begge langkanter | Begge korte ender |
| Hvordan reiser panelet? | Langs dens lengde | På tvers av bredden |
| Typisk rolle | Breddemål, langkant fjær og not, skråkant | Endematching, kortende tapper og spor |
| Vanlig posisjon i linjen | Før sluttmatching | Etter langsideprofilering |
| Hva du skal bekrefte først | Retthet, breddekonsistens og profildybde | Firkantethet, endetoleranse og passform med langkant |
En DET i lengderetningen kan se enkel ut fra operatørsiden: mat brettet, hold det mot føringene, la hodene gjøre jobben. I praksis håndterer maskinen flere variabler samtidig. Platebreddevariasjon, kantretthet, matehastighet, verktøyslitasje og sponevakuering påvirker alle sluttkanten.
De fleste DET-maskiner i lengderetningen deler en felles arkitektur, selv om detaljene varierer etter produsent og applikasjon. Det viktige spørsmålet er ikke om en maskin har disse delene, men om de er bygget og justert på en måte som passer ditt material- og toleransemål.
Konfigurasjonsdisiplin er like viktig som maskinvare. En DET i lengderetningen er bare like stabil som referanseflatene. Hvis kjedet er slitt, føringene er løse eller holdetrykket er ujevnt, kan kutteren produsere en kant som ser rent ut som fortsatt ikke klarer en tørrtilpasningskontroll. Operatører bør kunne verifisere bredde, profildybde og kantretthet med enkle målere før en produksjonskjøring starter.
En DET i lengderetningen kan bli bedt om å kjøre flere familier av materiale i samme anlegg. Hver av dem oppfører seg forskjellig på skjærekanten. SPC er stivt og slitende, så verktøyets levetid og støvkontroll får vanligvis mer oppmerksomhet. WPC er mykere og kan være mer følsom for varme og støttetrykk. LVT er fleksibel og kan trenge nøye matingsveiledning for å unngå forvrengning. Laminat gir et hardt slitelag og fare for flisdannelse. Konstruert flerlagsgulv krever ren skjæring av trefibre, mens fibersement og veggpaneler setter en premie på slitestyrke og stabil fastspenning.
Den praktiske lærdommen er at ingen enkelt oppsett bør antas å kjøre hvert produkt godt. En profil som fungerer på en tykk SPC-planke kan trenge annen støtte, matehastighet og verktøy på en tynn LVT-flis. Før du aksepterer en maskin, kjør materialene du faktisk produserer. Sjekk tørr passform, ikke bare kuttet. Se på noten og fjæren under godt lys, mål spordybden og -bredden over en rekke brett, og inspiser avfasingen for spon eller utrivning. Et kort testkutt er mer nyttig enn et langt spesifikasjonsark.
I en typisk gulvlinje sitter den langsgående DET etter at panelet er kuttet til en håndterlig størrelse og før sluttmatching, belegg eller pakking. Den nøyaktige rekkefølgen avhenger av produktet. En SPC-linje kan kombinere ekstrudering, gløding, skjæring, slisse og belegg. En laminatlinje kan starte fra en presse og bevege seg gjennom trimming og profilering. I begge tilfeller må den langsgående stasjonen levere en konsistent langkant slik at den tverrgående stasjonen kan produsere en firkantet, godt tilpasset ende.
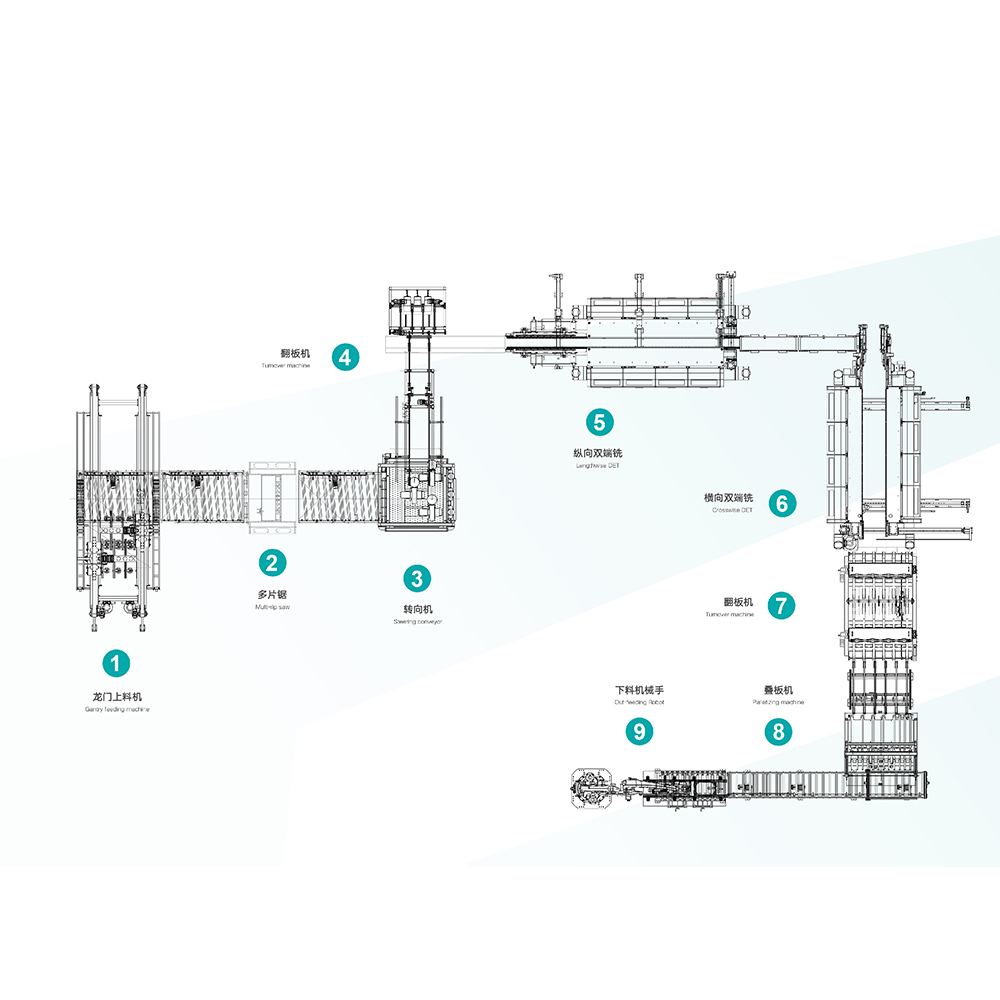 Automatisk SPC- og PVC-gulvproduksjonslinje En integrert mate-, kutte- og slisselinje for SPC-, WPC- og PVC-gulv, relevant ved vurdering av innmating, overføring og utmating som én prosess. Se produkt →
Når den langsgående DET er integrert i en automatisk linje, betyr innmatings-, overførings- og utmatingsseksjonene like mye som selve tenoneren. En maskin som yter godt i en frittstående test kan oppføre seg annerledes når den blir bedt om å følge en raskere oppstrøms sag eller mate en tverrgående stasjon uten buffer. Linjehastighet, akkumulering og brettavstand bør gjennomgås sammen.
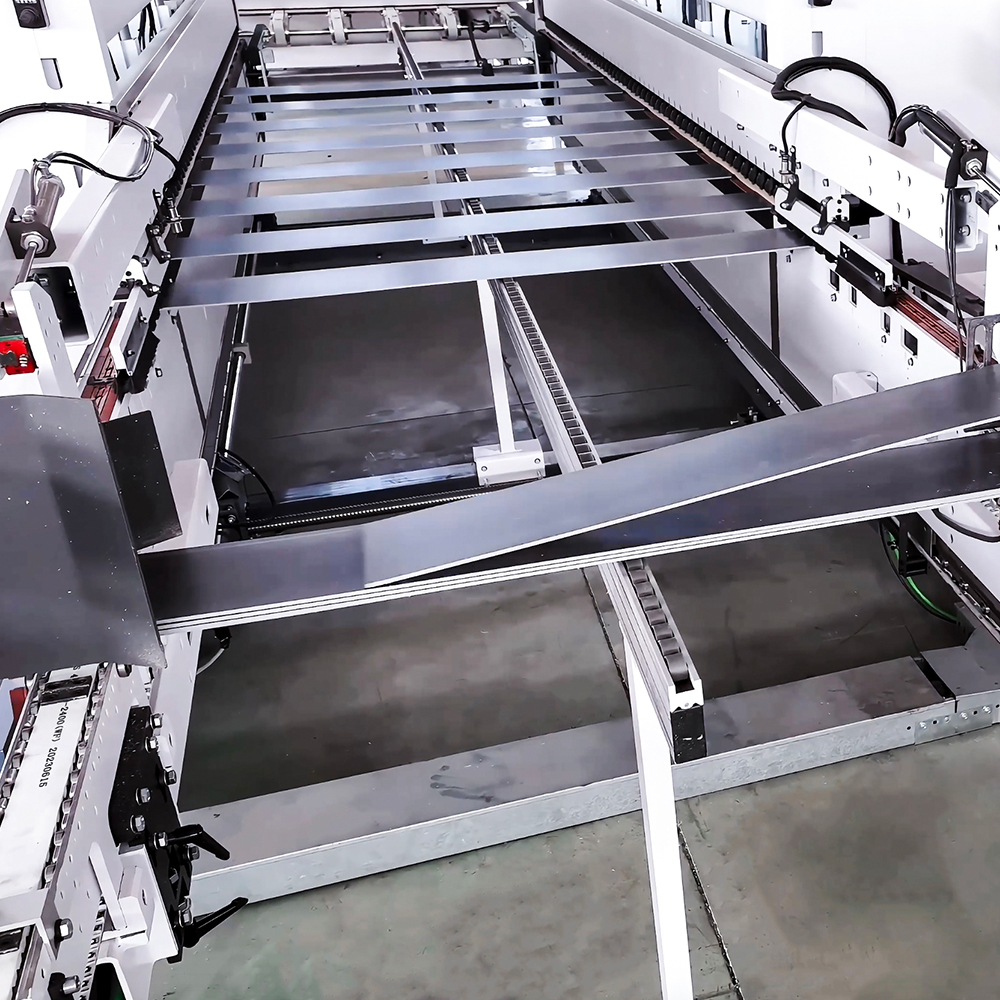 Smart Floor Production Line MES-system En MES-plattform med tilkoblede enheter for digital gulvproduksjonsstyring, støttende oppgavevisning, merking, telling, RFID-identifikasjon og sikker tilgang. Se produkt →
For anlegg som produserer flere profiler eller kjører flere skift, blir produksjonsdata en del av kvalitetshistorien. Oppsettoppføringer, sporing av verktøyets levetid, årsaker til nedetid og førstegangsutbytte hjelper teamene med å se om et kantproblem er forårsaket av verktøy, materiell, bytte eller transport. Det er der et styringssystem kan støtte DET-operatøren, i stedet for å erstatte operatørens dømmekraft.
En DET-maskin i lengderetningen er en langsiktig produksjonsressurs. Kjøpssamtalen bør bevege seg raskt fra overskriftshastighet til detaljene som bestemmer den daglige ytelsen.
En langsgående DET-maskin fortjener sin plass i et gulvanlegg når den gjør langkanten forutsigbar. Det betyr stabil transport, repeterbare hodeinnstillinger, passende verktøy og en oppsettrutine som operatørene stoler på. Maskinen trenger ikke å være det mest kompliserte elementet på linjen. Den må holde referansen, fjerne sjetongene, beskytte paneloverflaten og få den tørre passformen til å komme sammen uten gjentatt justering.
Hos HAWK Machinery har vi jobbet med gulv- og veggpanelprodusenter siden 2005, og de mest nyttige samtalene starter vanligvis med en prøveplate og en profiltegning i stedet for et spesifikasjonsark. Hvis du planlegger en ny sporseksjon eller erstatter en eksisterende langsgående stasjon, ta med materialet, profilen og toleransen du trenger. Det er det praktiske grunnlaget for å velge en maskin som passer til linjen, produktet og personene som driver den.
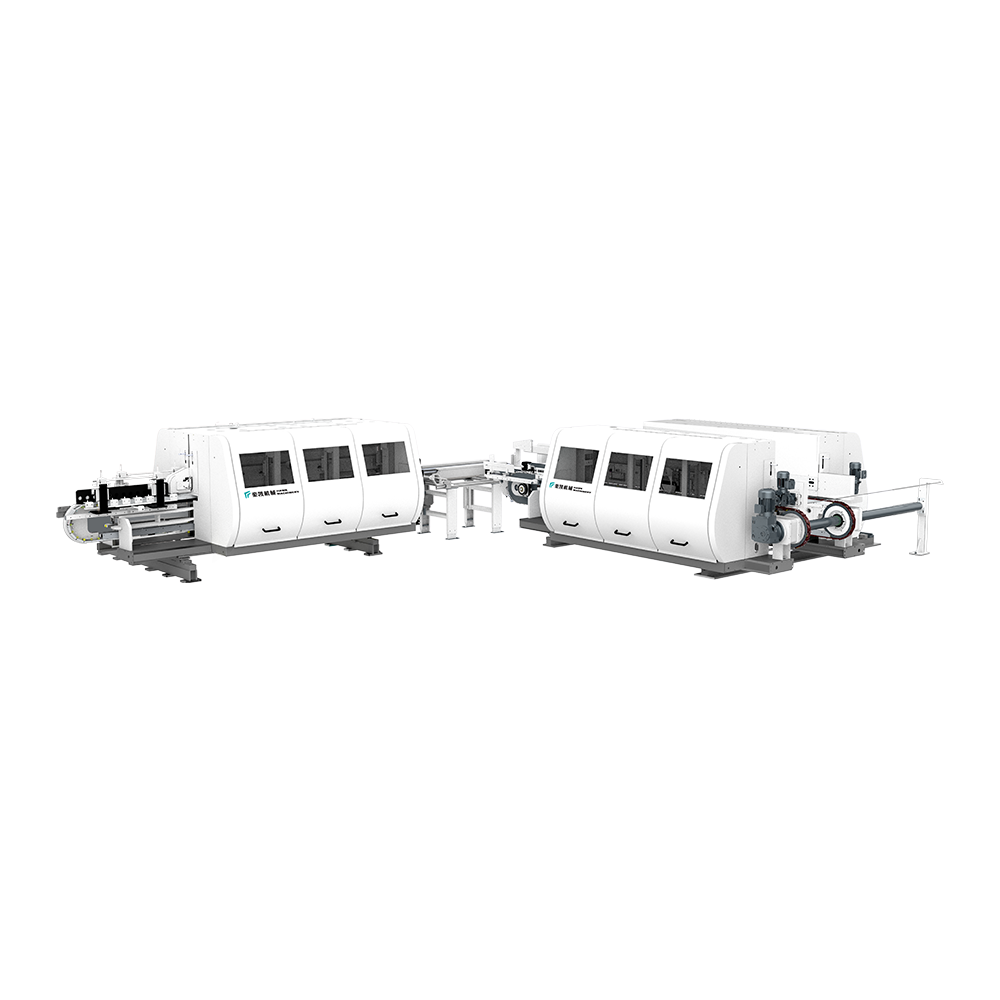
Produktet kan spille gulvet vertikalt og horisontalt. Maskinserien dekker beh...
Se detaljer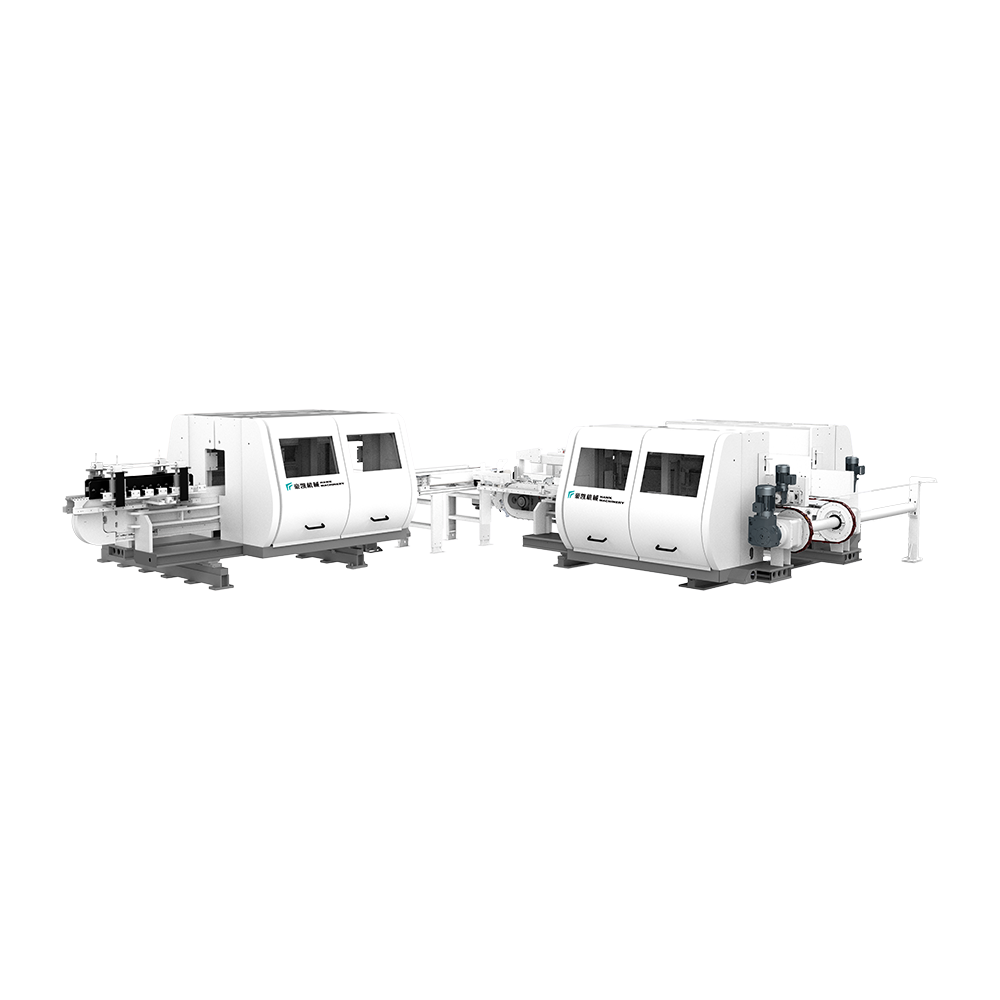
Dette utstyret er egnet for trimming og avkall på LVT -gulv. Utstyrt med opp-...
Se detaljer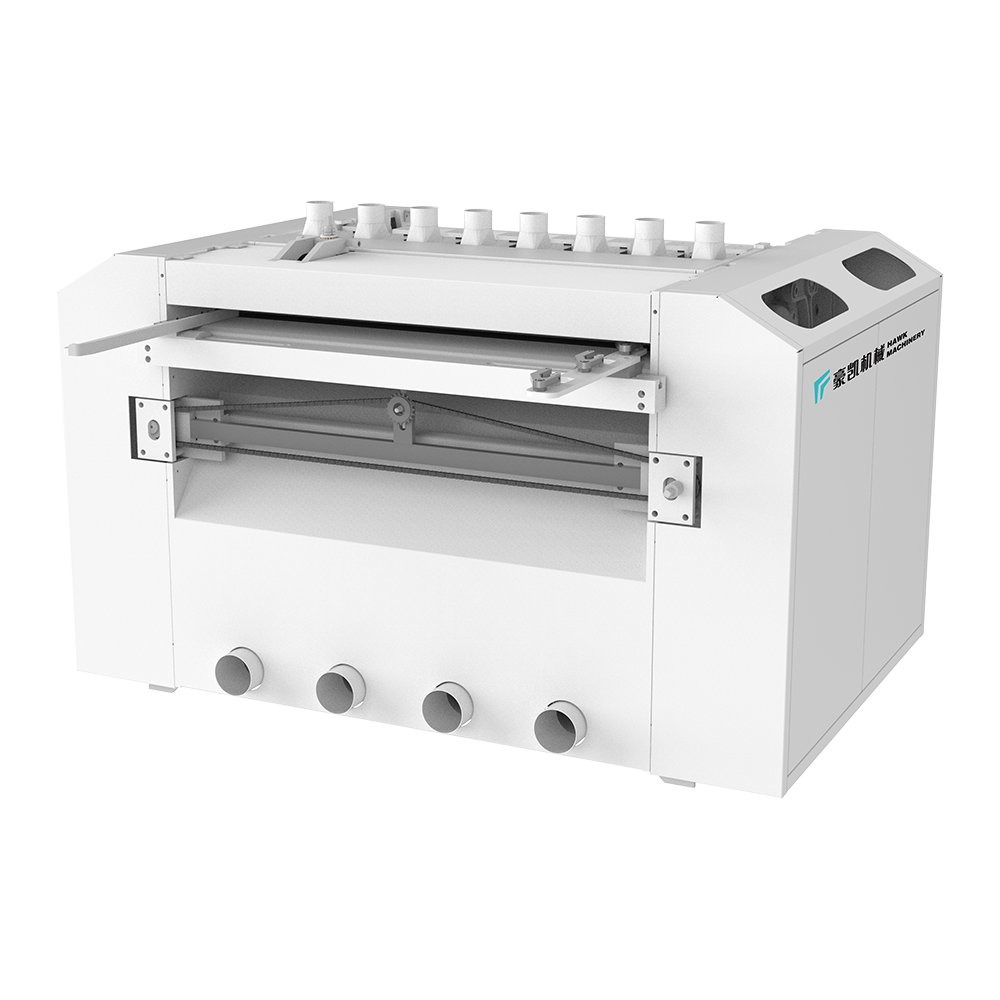
Ulike overføringssagingsmetoder er egnet for forskjellige styringsbehandlings...
Se detaljer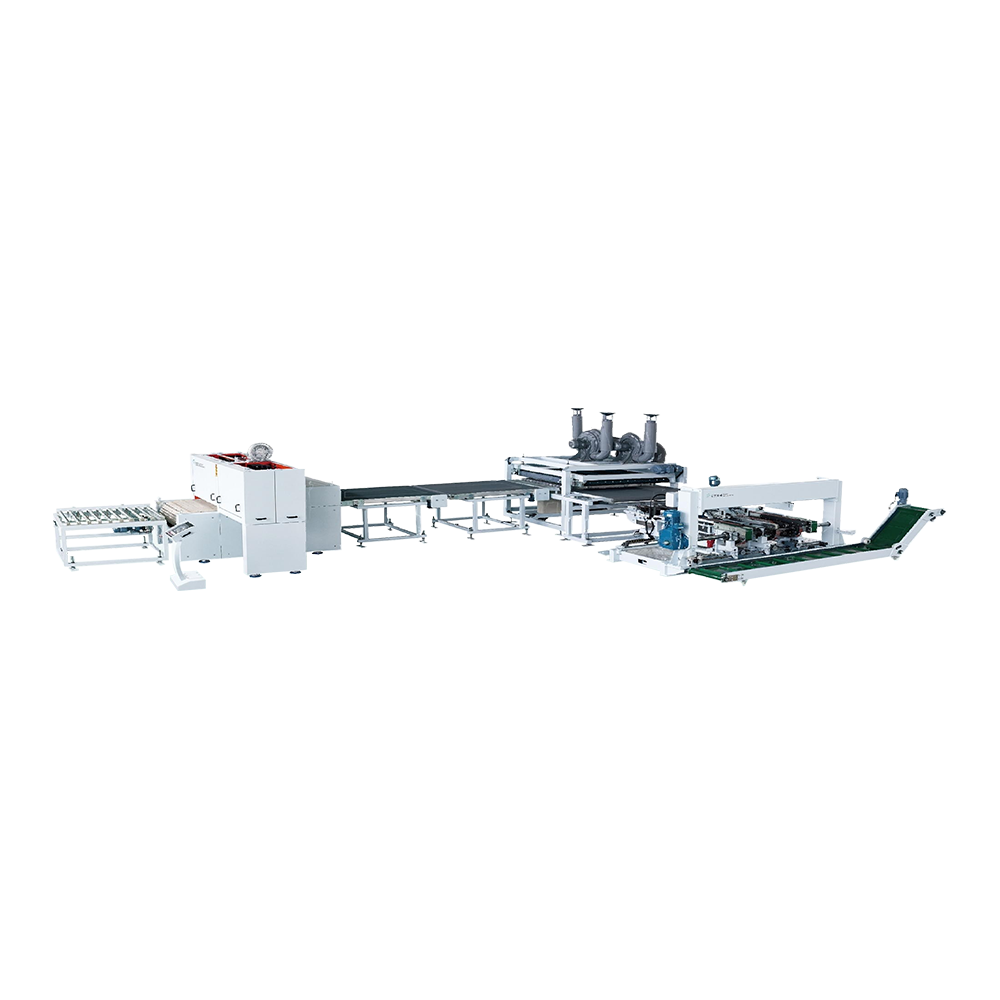
Fôrhastigheten til dette utstyret kan nå 40 meter per minutt, hele rammen, sa...
Se detaljer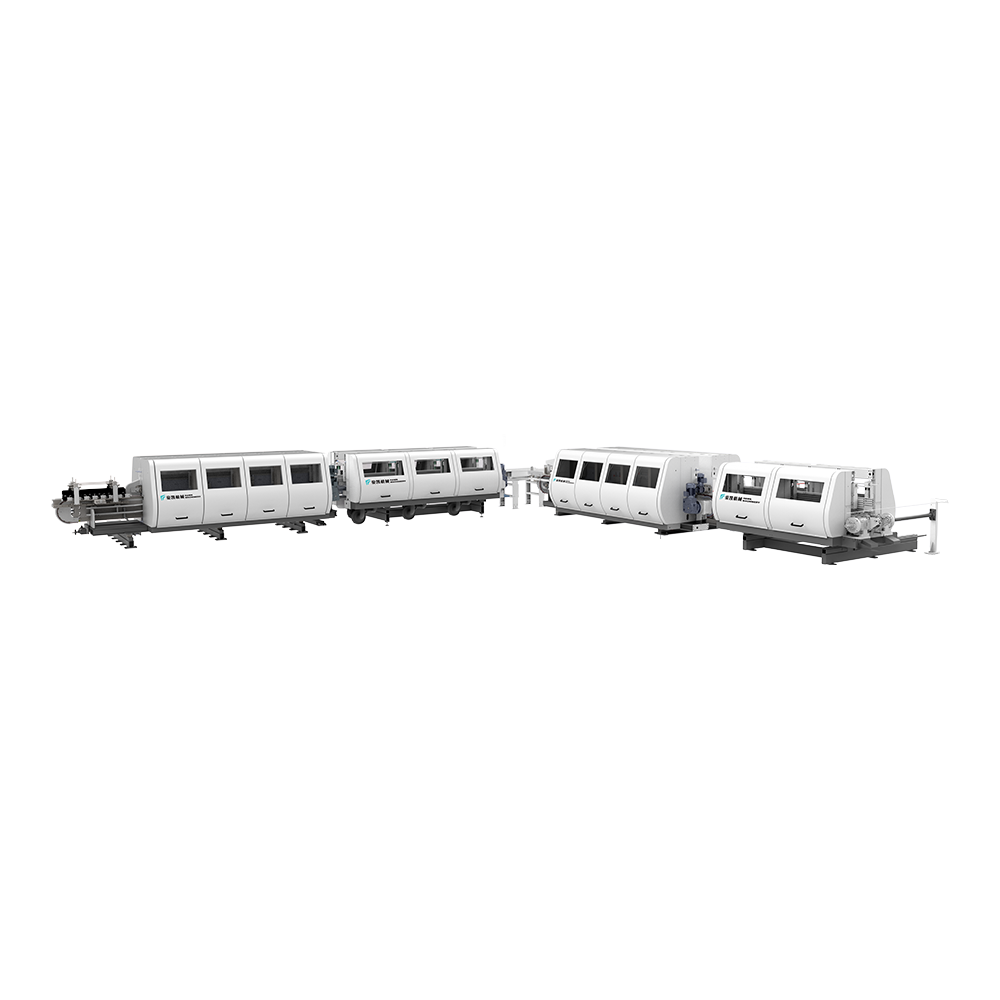
Passer for kantbelegg av laminert, PVC og WPC. Å bruke vannbasert maling er m...
Se detaljer
Hawk Machinery Automatisk fôring, skjære- og slottelinje, egnet for SPC, WPC ...
Se detaljer
Integrert intelligent utstyr integrerer industrielt intelligent Internet of G...
Se detaljer
Kontaktinformasjon.
Boyi Development Area, Changzhou City, Jiangsu -provinsen, P. R. Kina
+86-0519-83319988
Ikke nøl med å kontakte når du trenger oss!
 Tilpassede produsenter av gulv ekstruderingsmaskin